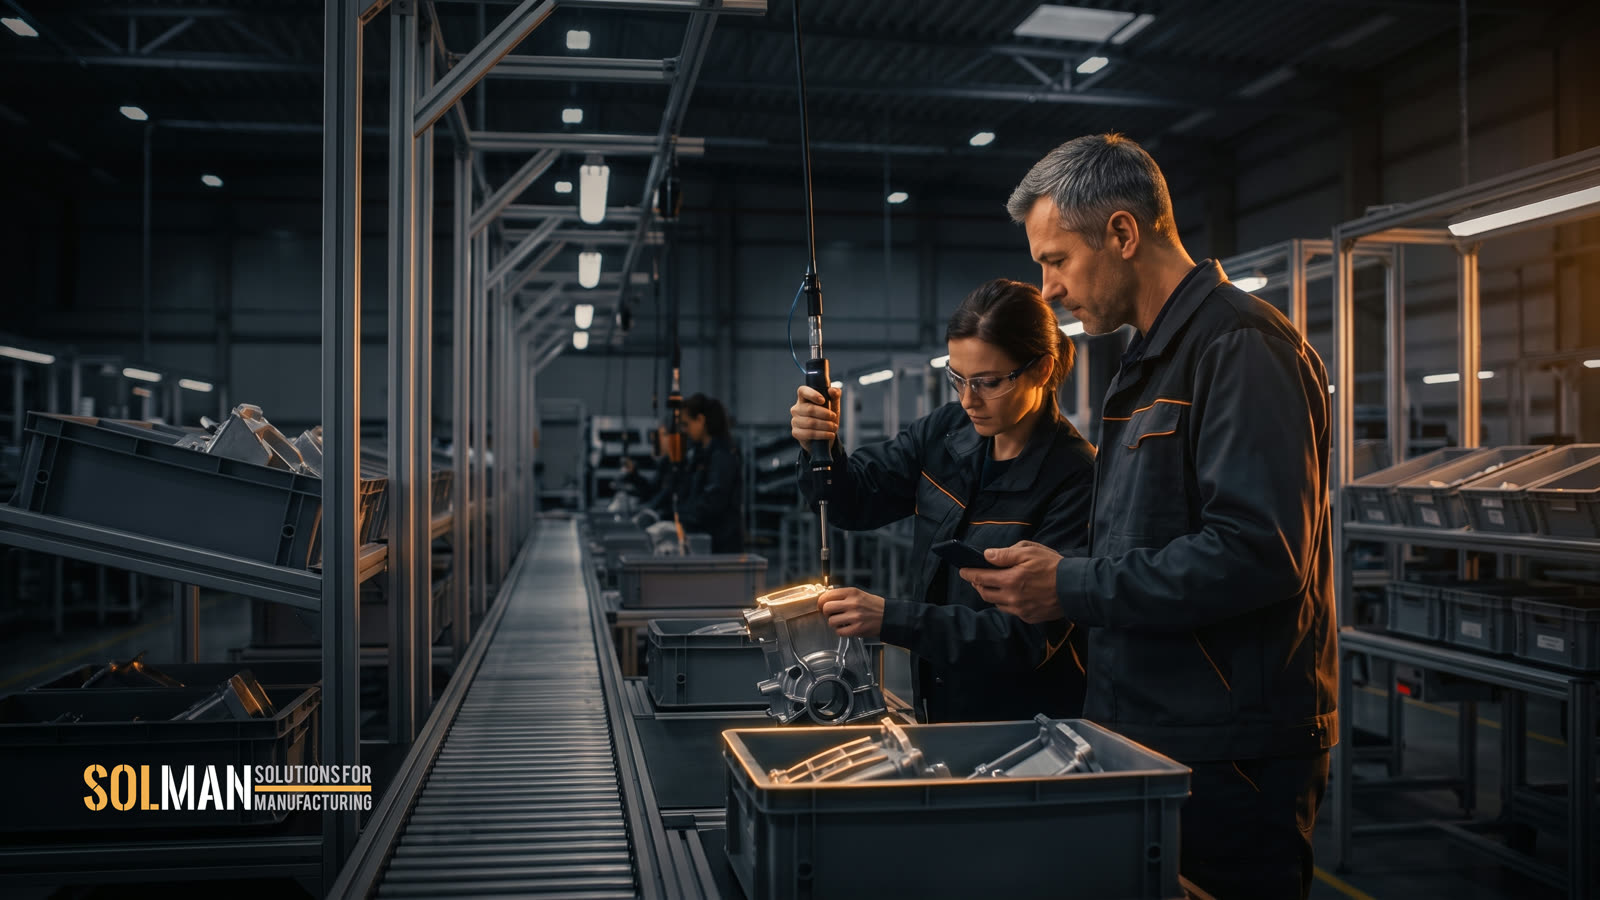
Ha nem jön ki a darabszám, az első ötlet sokszor egy új gép. Előtte érdemes kimenni a sor mellé és megnézni, hol áll az alkatrész, hol vár az ember és melyik állomás diktálja a tempót. A Solman folyamatfejlesztése ebből indul, a helyszínen, a valódi alkatrésszel és mért adatokból.
Egy gyártósor olyan gyors, mint a leglassabb állomása
Egy sor pontosan olyan gyors, mint a leglassabb pontja. Ha ott torlódik az alkatrész, a többi állomás gyorsítása csak a várakozást növeli. Ilyenkor nem mindenhez kell hozzányúlni, csak ahhoz az egy állomáshoz.
Az átállás is sokszor többet visz el a napból, mint gondolnánk. A gép áll, a beállító a szerszámot keresi, a következő befogó még nincs előkészítve. Ilyenkor nem a géppel van baj, a kapacitás az átállásban áll.
A harmadik gyakori eset az út, amit az alkatrész két művelet között megtesz. Ha többet vándorol az üzemben, mint amennyit megmunkálnak rajta, akkor a kapacitás a szállításban, a várakozásban és a felesleges készletben ragad. Ezen egy új gép sem segít.
A sor mellett kezdjük, nem a tárgyalóban
A japán gyártási kultúra ezt san gen shugi néven ismeri, magyarul a három valóság elve. Genba a valódi helyszín, vagyis az a gép, ahol a probléma keletkezik. Genbutsu a valódi alkatrész, amit kézbe lehet venni. Genjitsu a valódi tény, vagyis az, amit lemértünk, nem az, amit gondolunk.
Mi is így dolgozunk. A pontos menet a helyzettől függ, ezek a lépések viszont szinte mindig benne vannak.
- állomásonként lemérjük a ciklusidőt a futó sor mellett
- megnézzük, hol várakozik az alkatrész és hol vár az ember az alkatrészre
- végigkövetjük a valós anyagáramot, szükség szerint a layoutot és az anyagellátást is újragondoljuk
- szétválasztjuk az átállás lépéseit aszerint, mi végezhető el gépjárás közben és mihez kell tényleg állnia a gépnek
- standard munkát és egyszerű vizuális menedzsmentet hagyunk hátra, amit a csapat használni is fog
Utána azt az egy pontot tesszük rendbe, ami a legtöbbet számít. Sokszor új gép nélkül is.
Mérésből dolgozunk, nem benyomásból
A folyamatfejlesztés mögött nálunk ott van a teljes méréstechnikai háttér. Ha egy visszatérő hiba mögött méreteltérés gyanúja áll, a hibás alkatrészeket nem tippeljük meg, hanem lemérjük. A bérmérés akár 1 nap alatt megvan CMM-mel, optikai géppel, mérőkarral vagy 3D szkenneléssel, ha kell, akár 3 műszakban, 8 és 20 óra között. Átállás után az első jó alkatrészt is mérés igazolja, nem a szemmérték.
A háttérben NAH-akkreditált kalibráló labor áll a NAH-2-0343/2023 akkreditációs számon, ISO 9001, ISO 14001 és ISO 17025 rendszer mellett.
Van, amikor a hiba oka nem a méretben, hanem a műveletben rejlik, mert az alkatrészt rosszul is be lehet tenni. Erre is van válasz. Hibabiztos, úgynevezett poka-yoke rendszereket is tervezünk és gyártunk, olyan készülékeket és megoldásokat, amelyek eleve nem engedik a hibás behelyezést, sorrendet vagy összeszerelést.
Hogyan indul
Az első lépés egy rövid egyeztetés arról, hol akad el a folyamat. Nem jön ki a darabszám, túl hosszú az átállás, vagy újra meg újra ugyanaz a hiba jön vissza. Utána kimegyünk a sor mellé és onnantól már mért adatok alapján beszélünk arról, mihez érdemes hozzányúlni.
25+ év autóipari tapasztalat, 4000+ sikeres projekt, 500+ elégedett ügyfél, 98% elégedettség.
Nem jön ki a darabszám? Nézzük meg együtt, hol áll a sorod. Írj nekünk: info@solman.hu vagy +36 30 558-8572.
Részletek: solman.hu/folyamatfejlesztes/